El calibre o pie de rey (también llamado vernier o paquímetro) es un instrumento de medición dimensional utilizado en mantenimiento industrial, mecanizado, montaje e inspección. Permite medir dimensiones exteriores, interiores y profundidades; muchos modelos también miden escalones. Para obtener una lectura fiable no basta con distinguir las cifras: es imprescindible comprobar el cero, apoyar correctamente las superficies y conocer las limitaciones del instrumento.
Partes de un pie de rey y tipos de calibres
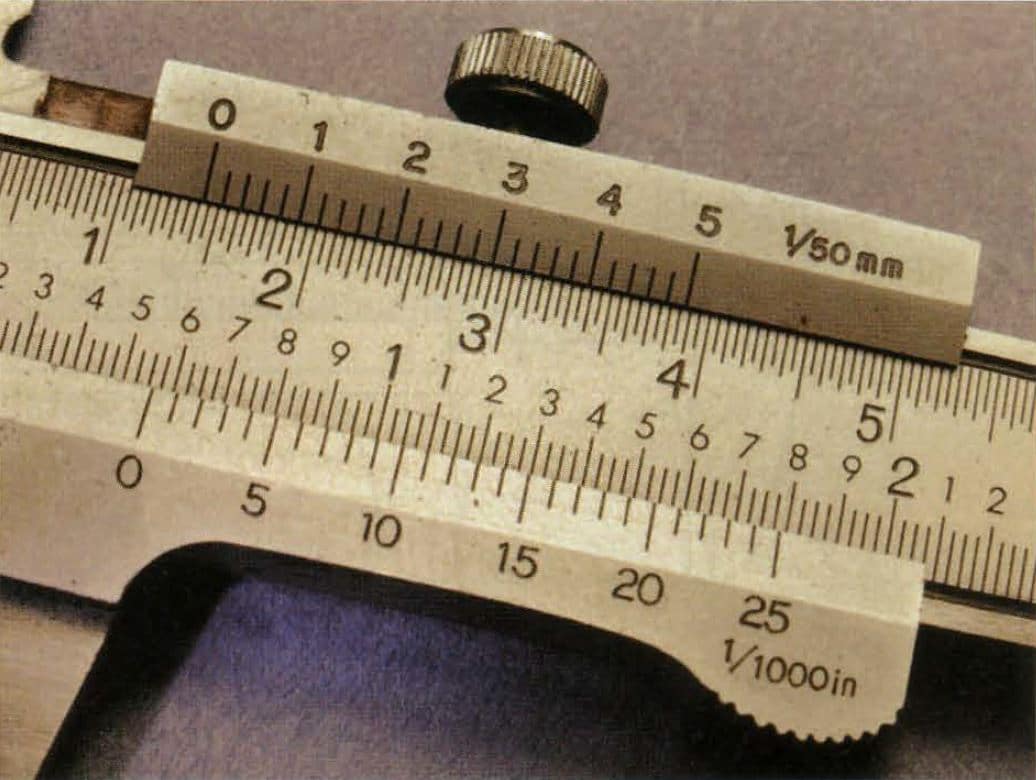
Un calibre consta de una regla principal, un cursor deslizante y superficies de contacto para medir. Según el diseño, la lectura se obtiene con un nonio (vernier), una esfera con aguja o una pantalla digital. Las superficies para exteriores suelen ser las mordazas inferiores; las pequeñas mordazas superiores se emplean en interiores, y la varilla longitudinal se usa para profundidades. Algunos modelos incorporan una cara de referencia para medir escalones.
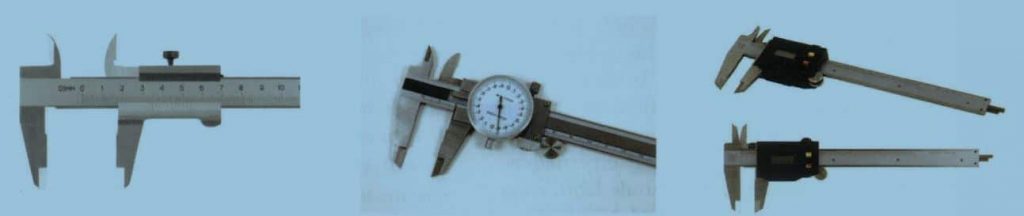
- Calibre con nonio: no necesita batería; requiere interpretar la alineación entre dos escalas.
- Calibre de reloj: incorpora una indicación mediante aguja y graduación circular; hay que vigilar los golpes y el correcto ajuste de cero.
- Calibre digital: muestra directamente el valor y facilita cambiar de unidades o establecer un cero relativo, según el modelo. La resolución de pantalla no equivale a su exactitud.
Cómo leer un calibre con nonio: ejemplo de 20,4 mm
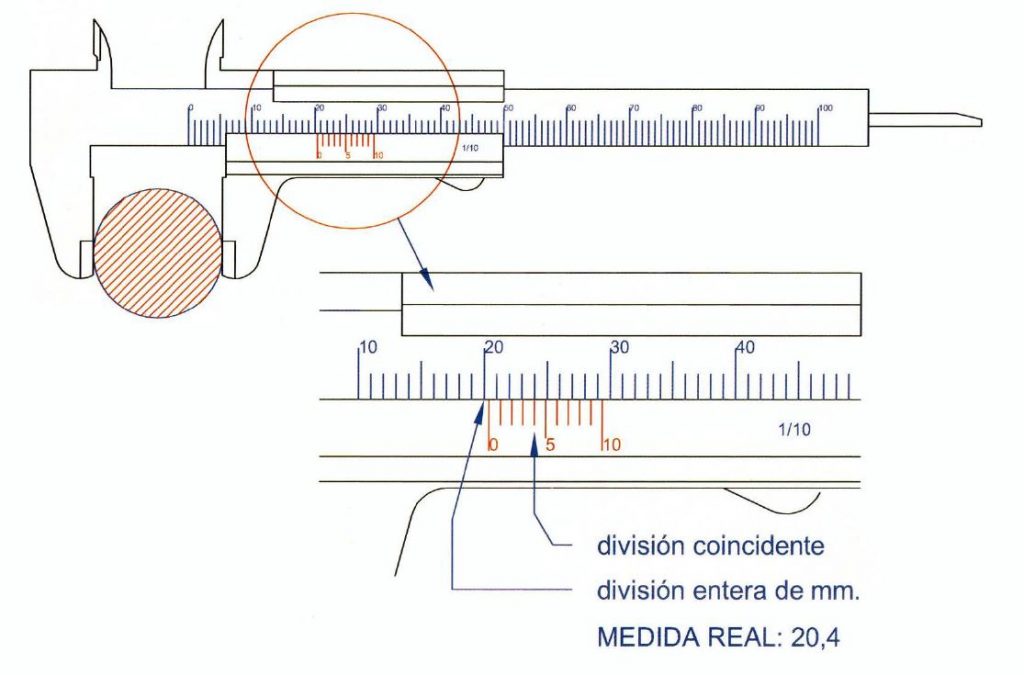
La lectura analógica se obtiene sumando la parte entera de la escala principal situada inmediatamente antes del cero del nonio y la fracción correspondiente a la línea del nonio que mejor coincide con una marca de la escala principal. Cada calibre tiene una división de lectura específica; compruébala antes de utilizarlo.
- 1. Limpia y comprueba el cero: cierra suavemente las superficies de medición y verifica que el instrumento señala cero. Si hay desviación, no ignores el error.
- 2. Coloca la pieza: abre las mordazas, sitúa la pieza entre las caras adecuadas y cierra con una fuerza moderada y constante.
- 3. Lee la escala principal: si el cero del nonio se encuentra entre 20 y 21 mm, la lectura entera es 20 mm.
- 4. Busca la coincidencia: en un nonio de 0,1 mm por división, si coincide la cuarta división, la fracción es 4 × 0,1 = 0,4 mm.
- 5. Suma ambas partes: 20 + 0,4 = 20,4 mm. Repite la medida si la posición o el contacto pueden haber alterado el resultado.
En un nonio de 0,05 mm o 0,02 mm, la fracción se calcula multiplicando el número de divisiones correspondiente por 0,05 o 0,02 mm, respectivamente. No debe aplicarse la regla de 0,1 mm a un nonio con distinta graduación. En calibres digitales la pantalla realiza la lectura, pero el control del cero, la alineación y la presión de contacto siguen siendo necesarios.
Qué puede medirse con un calibre
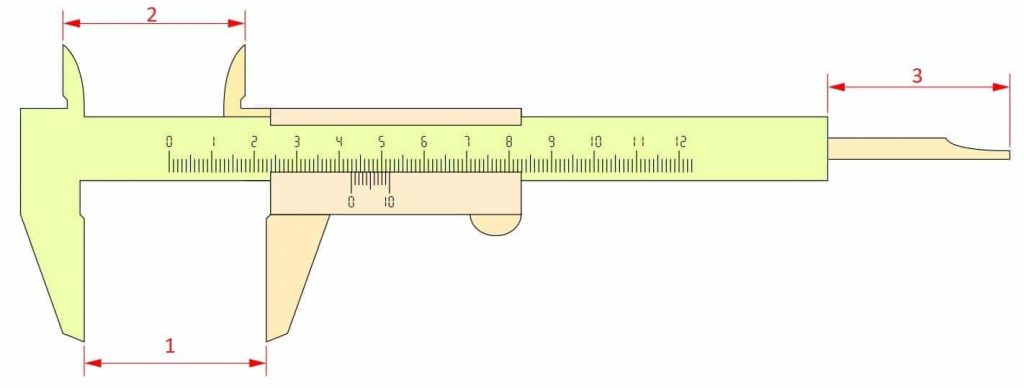
- Medidas exteriores: diámetros de ejes, espesores y anchuras, empleando las mordazas grandes. Evita inclinar el calibre respecto a la dimensión buscada.
- Medidas interiores: diámetros de taladros o anchuras internas con las mordazas pequeñas. Alinea el instrumento con el diámetro y evita medir un orificio inclinado.
- Profundidad: ranuras y agujeros mediante la varilla de profundidad, apoyando la base firmemente sobre la superficie de referencia.
- Escalones: cuando el modelo tiene las caras preparadas, permite medir diferencias de altura entre dos superficies.
Resolución, exactitud y calibración: no son lo mismo
La resolución es el menor incremento legible, por ejemplo 0,01 mm en determinados modelos digitales. La exactitud se refiere a la proximidad entre la indicación y el valor de referencia; para cuantificarla se consideran el error máximo permitido (MPE), la calibración y las condiciones de uso. Una pantalla que indica dos decimales no garantiza por sí sola un error de ±0,01 mm. Como ejemplo de diferencias entre magnitudes, Mitutoyo documenta calibres con graduación de 0,02 mm y exactitud especificada de ±0,03 mm, dependiendo del modelo y el rango.
En control dimensional de piezas con tolerancias estrechas, compara la incertidumbre del sistema de medición con la tolerancia exigida y utiliza, cuando corresponda, un micrómetro o equipo metrológico más apropiado. La calibración debe ser trazable a patrones adecuados cuando el proceso de calidad así lo requiera.
Errores habituales y buenas prácticas
- Superficies sucias o con rebabas: pueden producir medidas sobredimensionadas o falsear el cero; limpia instrumento y pieza.
- Presión excesiva: deforma ligeramente las mordazas o la pieza y provoca lecturas inconsistentes; aplica fuerza ligera y repetible.
- Desalineación: el instrumento debe mantenerse perpendicular/paralelo a las caras pertinentes; realiza varias lecturas al buscar el diámetro máximo o mínimo según la geometría.
- Paralaje: en instrumentos con nonio, observa las marcas de frente, no en oblicuo.
- Temperatura: las diferencias térmicas entre pieza, calibre y entorno influyen en mediciones exigentes; estabiliza las condiciones cuando sea necesario.
- Golpes, desgaste y juego del cursor: si hay daño, holgura o cero inestable, verifica el instrumento antes de usarlo para aceptar piezas.
Seguridad: no midas piezas girando en torno, taladro u otra máquina en movimiento. Detén y asegura el equipo antes de acercar el calibre. Protege las mordazas de impactos y guárdalo limpio y seco.
Qué calibre elegir para un taller o servicio técnico
La elección depende del rango de medición (por ejemplo 0–150 mm), la resolución, el error máximo declarado por el fabricante, la resistencia a suciedad y refrigerantes, la disponibilidad de certificado de calibración y el tipo de pieza. Para una lectura frecuente en campo, un digital puede agilizar el trabajo; para operaciones sin dependencia de batería, un analógico puede ser práctico. Un calibre de plástico puede resultar útil en aplicaciones no críticas, pero no debe asumirse que sirve para inspección dimensional de precisión.
En ModoSAT están disponibles las siguientes referencias del catálogo; revisa en cada ficha las características y la disponibilidad antes de comprar:
- Calibre digital de acero inoxidable de 150 mm con pantalla LCD: alternativa de lectura digital.
- Calibre de acero inoxidable de 150 mm: alternativa de lectura mecánica, según la ficha comercial.
- Calibre de plástico de 150 mm: opción para usos generales que no exijan precisión metrológica acreditada.
Referencias técnicas consultadas
- Mitutoyo — instrucciones de uso y lectura del nonio: procedimiento para interpretar graduaciones de 0,05 mm y 0,02 mm.
- Mitutoyo — Calipers: Accuracy and Calibration: conceptos de exactitud, calibración y referencia ASME B89.1.14.
- Mitutoyo — general notes on use of caliper: fuentes de error, fuerza de medición, interiores y paralaje.
Contenido técnico revisado en octubre de 2026 a partir de la guía original de ESingeniería.net. Los ejemplos se ofrecen con fines formativos; para aceptar una pieza prevalecen las tolerancias de plano, el procedimiento de medición y las características verificadas del instrumento utilizado.